Cómo nace una montura de gafas: del acetato en plancha al ajuste sobre el rostro
Lopavo es un cuaderno de taller sobre la construcción de monturas. Aquí se explica qué ocurre entre la plancha de acetato de celulosa y el momento en que unas gafas se apoyan bien en la nariz: el corte del frente, la opilada del perfil, el encastre de la bisagra, el curvado de las varillas en caliente, las horas de bombo y la corrección final delante del espejo.
Los textos están escritos para quien trabaja con monturas o quiere entender por qué las suyas se comportan como se comportan. No hay catálogo, ni tienda, ni encargos: solo material explicativo.
01
Materiales: planchas de acetato, cuerno y titanio
Casi todo empieza con una elección de material, y esa elección condiciona el resto del proceso: el tipo de herramienta, la temperatura de trabajo, el tiempo de pulido y hasta la manera de ajustar la montura años después. Tres familias cubren la mayor parte del trabajo en un taller pequeño: acetato de celulosa, cuerno natural y metales, sobre todo titanio.
Planchas de acetato de celulosa
El acetato de celulosa se fabrica a partir de pasta de celulosa tratada, mezclada con plastificantes y pigmentos, y se presenta en planchas prensadas de espesor variable, habitualmente entre cuatro y diez milímetros. El color no está impreso en la superficie: atraviesa todo el bloque, y por eso el dibujo cambia según la profundidad a la que se corte. Las planchas jaspeadas se obtienen apilando láminas de distintos tonos y volviendo a prensarlas, de modo que cada frente sale ligeramente distinto del anterior.
El material se mueve con la humedad y con el tiempo. Una plancha recién prensada sigue liberando disolvente y tiende a encoger, así que los talleres que trabajan con criterio la dejan reposar en un almacén estable antes de cortarla. Si se salta ese reposo, la montura puede cerrarse sobre las lentes o abrirse en los meses siguientes, y el problema no aparece en el banco sino en el rostro de quien la lleva.
Qué se mira en una plancha antes de cortarla
- Espesor real medido con pie de rey en varios puntos, no el espesor nominal
- Planeidad: una plancha alabeada obliga a corregir después con calor
- Burbujas o vetas interrumpidas en la zona donde caerá el frente
- Dirección del jaspeado respecto al eje horizontal de la montura
- Tiempo de reposo desde el prensado, si el proveedor lo indica
- Restos de película protectora que puedan ocultar rayas profundas
Cuerno natural
El cuerno de búfalo es queratina, un material que ya venía con su propio historial antes de llegar a la mesa: capas, vetas, cambios de densidad y espesores desiguales. Se trabaja por desbaste y lijado progresivo más que por fresado agresivo, y no admite las mismas temperaturas que el acetato; un exceso de calor lo reseca, lo agrieta y arruina el brillo que tanto cuesta sacar. A cambio, es ligero, tibio al contacto y envejece con un aspecto que ningún plástico imita del todo. Pide cierto mantenimiento: aceite suave de vez en cuando y evitar dejarlo en ambientes secos o al sol.
Titanio y otros metales
El titanio puro se usa por su ligereza y su buena tolerancia sobre la piel; las aleaciones beta aportan elasticidad, lo que resulta cómodo en varillas finas pero complica el ajuste, porque el metal tiende a volver a su forma anterior. Frente a otros metales tradicionales, el titanio exige soldadura en atmósfera controlada y herramientas específicas, así que muchas reparaciones que en una montura de monel se resuelven en minutos, aquí obligan a repensar la pieza. En una montura mixta conviene saber de qué está hecho cada componente antes de forzarlo.
02
Del bloque al perfil: fresado y opilado a mano
El frente sale de la plancha como una silueta tosca. La fresadora define el contorno exterior, los huecos de las lentes y la ranura interior donde después se alojará el bisel del cristal, habitualmente con una fresa fina que abre un canal de menos de un milímetro. Hasta aquí el trabajo es geométrico y repetible. Lo que convierte esa silueta en una montura es la fase siguiente, que sigue siendo manual en casi todos los talleres.
Opilar el perfil consiste en redondear y matar cantos con limas de talla dulce, dando forma a la cara frontal, al canto superior, al chaflán que suaviza el borde y a la transición hacia las charnelas. Es un trabajo de tacto: el perfil se comprueba pasando el dedo, no solo mirándolo. Después llegan los papeles abrasivos en orden creciente, de grano medio a muy fino, y cada salto de grano tiene que borrar por completo las marcas del anterior, porque cualquier raya que sobreviva reaparecerá multiplicada en el pulido.
El puente merece atención aparte. Es la zona que reparte el peso y la que más se toca al limpiar las gafas, así que un perfil demasiado anguloso se nota enseguida, tanto en la piel como en el desgaste. Las monturas que resultan cómodas casi siempre tienen ahí un trabajo de lima más paciente de lo que parece a simple vista.
Errores frecuentes en esta fase
- Saltar dos grados de grano y dar el rayado por eliminado
- Calentar el acetato por fricción al lijar demasiado rápido
- Adelgazar el aro cerca de la ranura y dejarlo frágil
- Desigualdad entre los dos lados del frente por trabajar solo uno
- Ranura irregular que obliga a forzar la lente al montarla
- Cantos vivos en la zona de contacto con la nariz
03
Bisagras: encastre, alineación y tensión
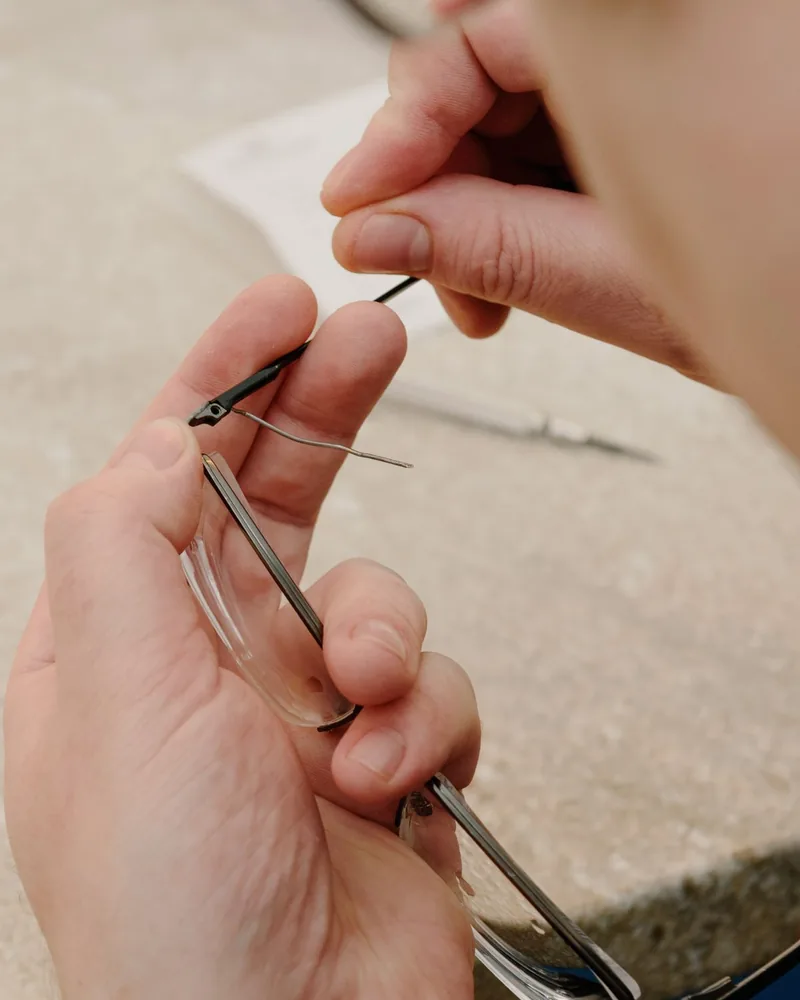
La bisagra es la pieza que más veces se mueve en la vida de unas gafas y la que antes delata un montaje descuidado. En acetato se emplean sobre todo tres soluciones: la bisagra remachada, que se fija con pasadores al material; la encastrada, que se introduce en una caja fresada; y la de muelle, que añade un pequeño resorte para absorber la apertura forzada.
El encastre en caliente es el método más habitual en monturas de acetato. La pieza metálica se calienta y se presiona dentro del material, que cede lo justo para alojarla; al enfriarse, el acetato se cierra alrededor de las aletas. La profundidad importa tanto como la posición: una bisagra demasiado hundida deja la varilla tocando el frente, y una demasiado alta abre una luz visible cuando las gafas están cerradas.
Qué indica una bisagra mal asentada
- La varilla no cae por su propio peso ni se sostiene abierta
- Al cerrar, una varilla toca el frente antes que la otra
- Aparece un chirrido seco al abrir, señal de roce metal contra metal
- El tornillo se afloja una y otra vez aunque se apriete bien
- Alrededor del encastre se marca un cerco blanquecino en el acetato
La alineación se comprueba con las gafas cerradas sobre una superficie plana y abiertas contra una referencia recta. Si los dos lados no describen el mismo arco, el problema rara vez está en el tornillo: está en cómo entró la bisagra.
04
Calor y forma: el curvado de las varillas
El acetato se vuelve maleable con calor moderado, y esa docilidad es la que permite adaptar una montura a cada cabeza. En el taller se trabaja con aire caliente o con un lecho de microesferas de vidrio, nunca con llama directa: el objetivo es que el material se ablande de forma uniforme, no que se queme en superficie mientras el interior sigue rígido. Bastan unos segundos y una temperatura contenida; si el acetato brilla, humea o huele, se ha pasado el punto y la pieza puede quedar deformada o con la superficie apagada.
Las varillas se curvan en tres lugares distintos y por motivos distintos. Detrás de la oreja, para que la montura no resbale; en el arranque, para fijar la separación respecto a la sien; y en el conjunto, para dar la inclinación del frente respecto a la vertical. Cada corrección afecta a las demás, así que se avanza poco a poco, enfriando y probando, en vez de buscar la forma definitiva de una sola vez.
El cuerno admite mucho menos margen y se curva con calor suave y mucha precaución. El titanio, en cambio, se dobla en frío con alicates de mordazas protegidas, y responde con memoria elástica: hay que pasarse ligeramente para que, al soltar, quede donde se quería.
Reglas básicas del curvado en caliente
- Calentar solo la zona que se va a mover, no la varilla entera
- Trabajar con la montura limpia, sin polvo de lijado pegado
- Enfriar con la forma sujeta, no soltarla antes de tiempo
- Retirar las lentes cuando el calor pueda alcanzarlas
- Comprobar simetría con las dos varillas juntas, cara a cara
- Repetir en pasos cortos antes que forzar en un solo intento
05
Tonelado y pulido en bombo: donde aparece el brillo
El brillo profundo de una montura de acetato no sale de un barniz ni de un producto aplicado al final: sale de muchas horas dentro de un bombo giratorio. Las piezas se introducen con un medio abrasivo —virutas o tacos de madera, cáscara triturada, piedra pómez— y giran durante ciclos que pueden durar de doce a cuarenta y ocho horas cada uno. El medio va desgastando los últimos restos de lijado y alisando la superficie sin tocar la forma.
El proceso se organiza por fases, de más agresivo a más suave, y en la última se añade cera. En esa etapa el bombo ya no corta: solo abrillanta. Lo que distingue un acabado bueno de uno correcto es sobre todo el tiempo, y ese tiempo no se puede comprimir con productos; una montura que ha pasado poco bombo se reconoce porque el brillo se queda en la superficie y no en el fondo del color.
El tonelado también tiene un límite. Un ciclo demasiado largo redondea aristas que debían quedar definidas, borra detalles del bisel y puede desdibujar la ranura de la lente. Por eso las piezas se revisan entre fases y, si hace falta, se retoca a mano con rueda de algodón y pasta antes del montaje definitivo.
Después del bombo
Cuando las piezas salen limpias y secas empieza el ensamblaje: colocación de las bisagras si no estaban puestas, montaje de las varillas, revisión de la ranura y ajuste inicial del conjunto. Es el momento en que la montura deja de ser un conjunto de piezas y pasa a comportarse como un objeto único, con su propia simetría y su propia tensión.
06
Ajuste al rostro, tornillería y cuidado diario
Una montura bien hecha puede resultar incómoda si está mal ajustada, y una montura sencilla puede sentarse de maravilla si alguien se ha tomado el tiempo de adaptarla. El ajuste trabaja sobre cuatro variables: el ancho del frente respecto a las sienes, la altura a la que quedan las lentes, la inclinación del frente y el punto exacto donde apoya el puente. Las cuatro se corrigen a la vez, porque mover una desplaza las demás.
El apoyo en el puente nasal
En las monturas de acetato el apoyo suele ser directo: el propio material descansa sobre la nariz, y toda la corrección depende de cómo esté tallada esa zona y de la inclinación del frente. En las monturas metálicas, en cambio, las plaquetas permiten abrir, cerrar o subir el apoyo con pinzas. Si las gafas resbalan, si dejan marca o si las pestañas rozan el cristal, casi siempre la respuesta está en el puente y no en las varillas. Conviene recordar que el peso debe repartirse entre nariz y orejas; cuando todo cae sobre un solo punto, aparecen las molestias.
Tornillos sueltos y reparaciones menores
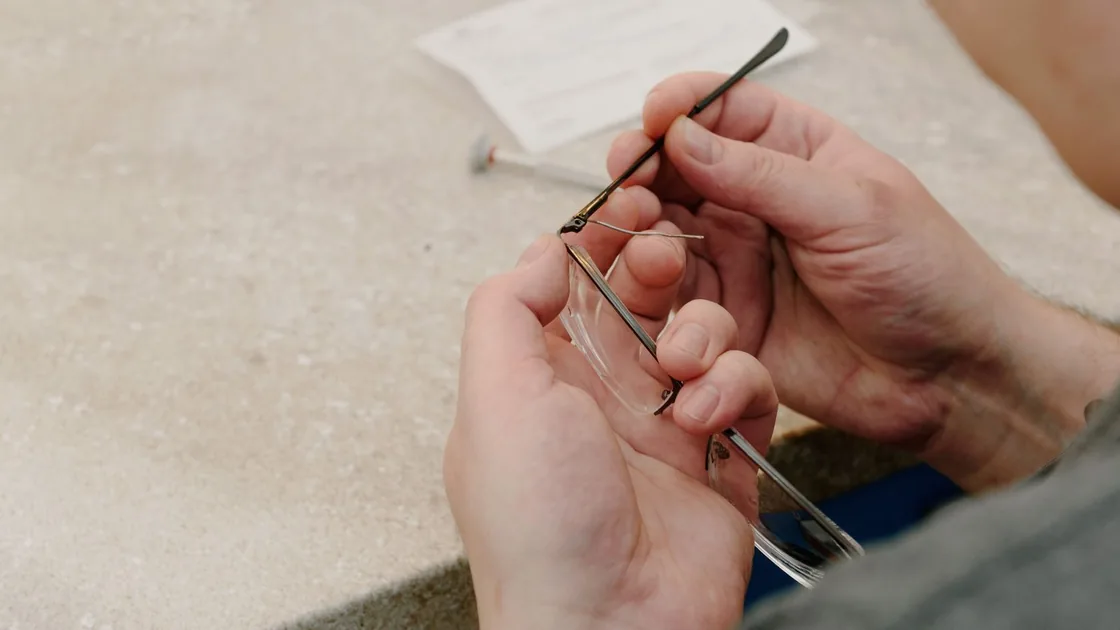
El tornillo de bisagra se afloja con el uso normal, sobre todo si las gafas se abren con una mano. Sustituirlo es una operación pequeña, pero tiene sus condiciones: el diámetro y el paso deben coincidir, la cabeza tiene que asentar sin sobresalir y la longitud sobrante se corta y se lima para que no arañe. Un tornillo que se afloja repetidamente después de estar bien puesto suele indicar un desgaste en el alojamiento o una bisagra desalineada. Las reparaciones menores razonables en taller son limitadas y conviene reconocerlas como tales: cambio de tornillos, sustitución de plaquetas, reajuste de alineación, pequeños repasos de pulido. Una rotura del frente en acetato o una soldadura en titanio son otra categoría de trabajo.
Cómo guardar una montura sin deformarla
- Guardarla en estuche rígido cuando no se lleva puesta
- Dejarla siempre con las varillas plegadas, nunca boca abajo
- Evitar el salpicadero del coche y cualquier fuente de calor
- Limpiar con agua templada, jabón neutro y paño de microfibra
- No usar alcohol ni disolventes sobre acetato o cuerno
- Quitarlas y ponerlas con las dos manos para no descuadrar el frente
Índice
Qué se publica en Lopavo
El proyecto reúne material explicativo sobre la fabricación y el mantenimiento de monturas, organizado por etapas del trabajo. Las páginas se amplían y se corrigen con el tiempo: cuando un procedimiento se describe mejor o se detecta una imprecisión, el texto se reescribe en lugar de acumular añadidos.
- Materiales: acetato de celulosa, cuerno natural y titanio
- Preparación de planchas y criterios de selección
- Fresado del frente y opilado manual del perfil
- Tipos de bisagra y técnicas de encastre
- Curvado en caliente de varillas y frentes
- Ciclos de tonelado, pulido en bombo y acabado
- Ajuste al rostro y apoyo en el puente nasal
- Tornillería, sustituciones y reparaciones menores
- Limpieza, conservación y guardado
- Vocabulario de taller en español
Todo el contenido es informativo. Describe procedimientos y criterios generales del oficio, no sustituye la valoración de un profesional sobre una montura concreta ni el consejo de un óptico en cuestiones relacionadas con la visión.
Contacto
Escribir al proyecto
Lopavo se edita desde España y se comunica únicamente por correo electrónico. Si detectas un error, echas en falta una etapa del proceso o quieres proponer un tema relacionado con la fabricación de monturas, el mensaje se lee y se tiene en cuenta al revisar los textos.
No se ofrecen encargos, presupuestos, reparaciones ni venta de monturas, y tampoco se gestionan pedidos de terceros.
Lopavo · [email protected]